产线健康管理系统
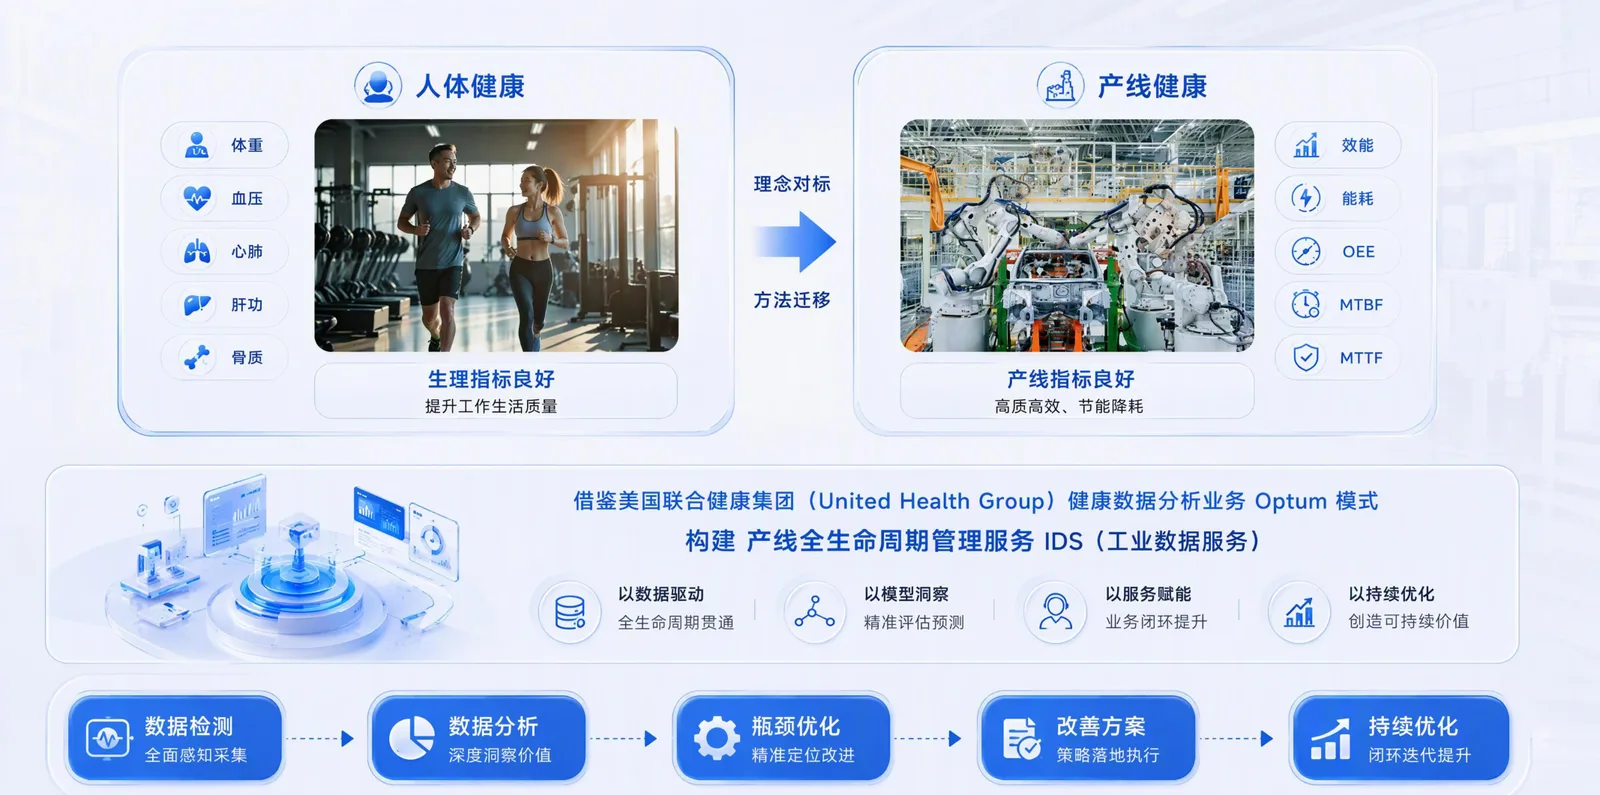
像管理人体健康一样管理产线——五大价值中心构建透明工厂的智能神经系统, 让设备从「黑箱」变成「透明」,让维护从「救火」变成「保健」。
产线健康管理系统是新质云面向离散制造业的设备域数智化产品,以「像管理人体健康一样管理产线」为核心理念, 通过设备建模、设备物联、设备运行、设备运维、AI 智能五大中心,为工厂安装「健康监控系统」: 设备层数据自动上行,产线层状态实时透明,企业层决策有据可依, 实现降本、提质、增效的可量化经营结果。
产线管理的四个典型痛点
设备状态看不见
设备运转靠人盯,故障靠人报。等发现停机时,损失已经发生——管理者对产线的认知永远滞后于现场。
维护保养靠经验
没有固定的点检与保养计划,设备「带病作业」成常态;纸质点检流于形式,出错率高、效率低。
瓶颈找不到
产线节拍不透明,产能上不去却说不清卡在哪台设备、哪道工序;改造投入全凭感觉。
数据留在纸面
人工记录的数据失真且滞后,设备运行数据沉淀不下来,OEE、稼动率这些关键指标算不出、用不上。
五大价值中心:从感知到诊断的完整闭环
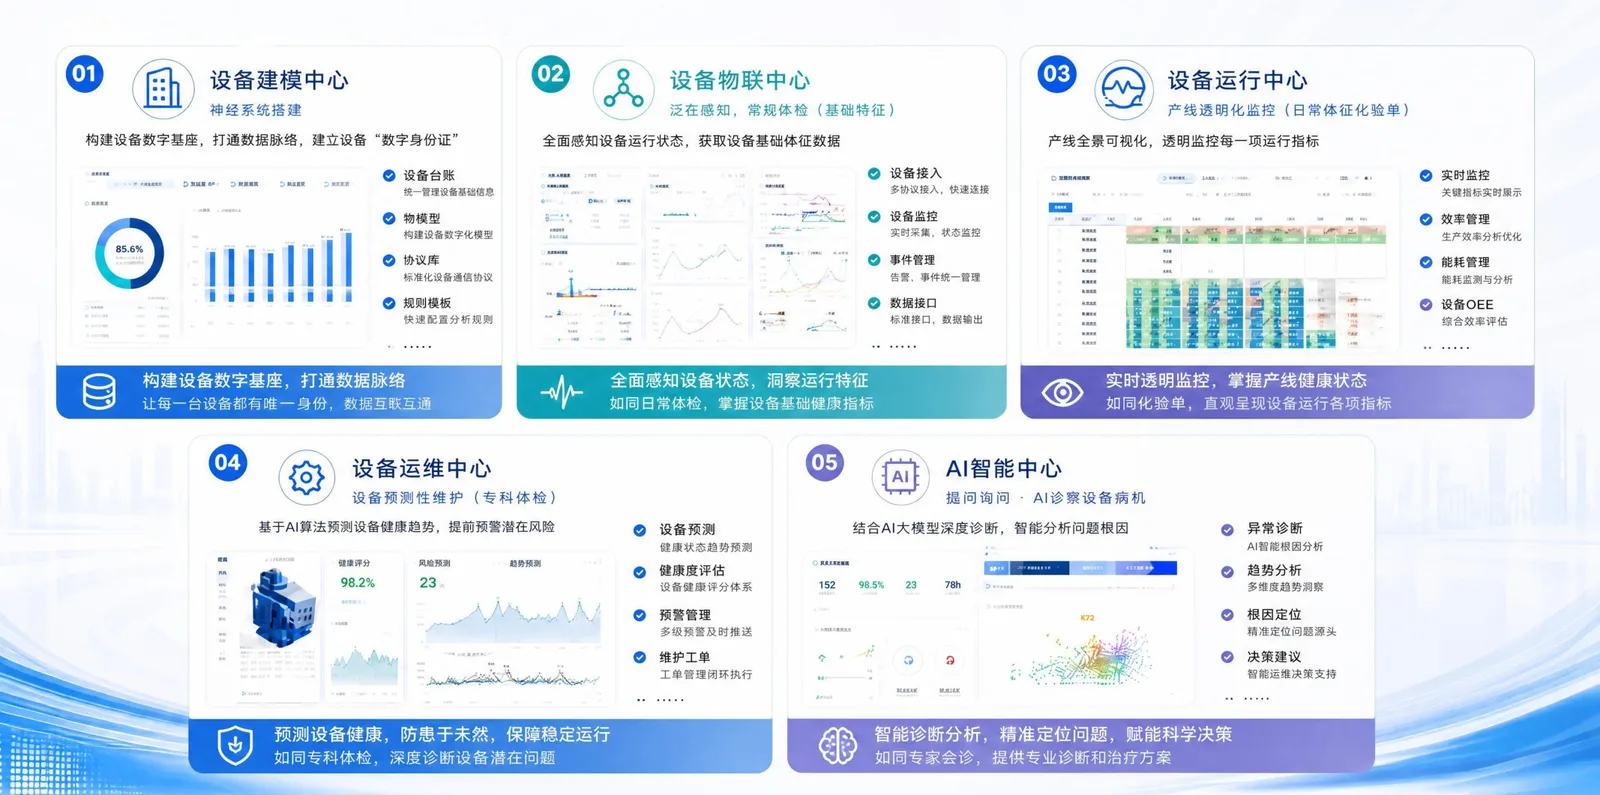
设备建模中心
设备台账、物模型、协议库、规则模板——为每台设备建立数字身份,打通数据脉络,构建设备数字孪生的底座。
设备物联中心
多品牌、多协议、多通道接入,让新老设备都能联网。全面感知设备状态与运行特征,相当于给产线装上「感受器」。
设备运行中心
产线透明化监控:实时监控、效率管理、瓶颈管理。产线节拍分析数据化(PDCA),配合专家现场支撑定位瓶颈。
设备运维中心
从「坏了再修」到「预测性维护」:健康度评估、预警管理、维护工单闭环,终结设备带病作业,释放停机成本。
AI 智能中心
基于运行数据做异常诊断、趋势分析、根因定位与决策建议;通过 MCP 标准接口接入大模型生态,诊断能力持续进化。
已适配的主流数控系统与设备品牌
设备物联中心采用多品牌、多协议、多通道接入架构,覆盖国内外主流 CNC 数控系统与 PLC 设备, 无需更换既有设备即可完成数据采集与联网。

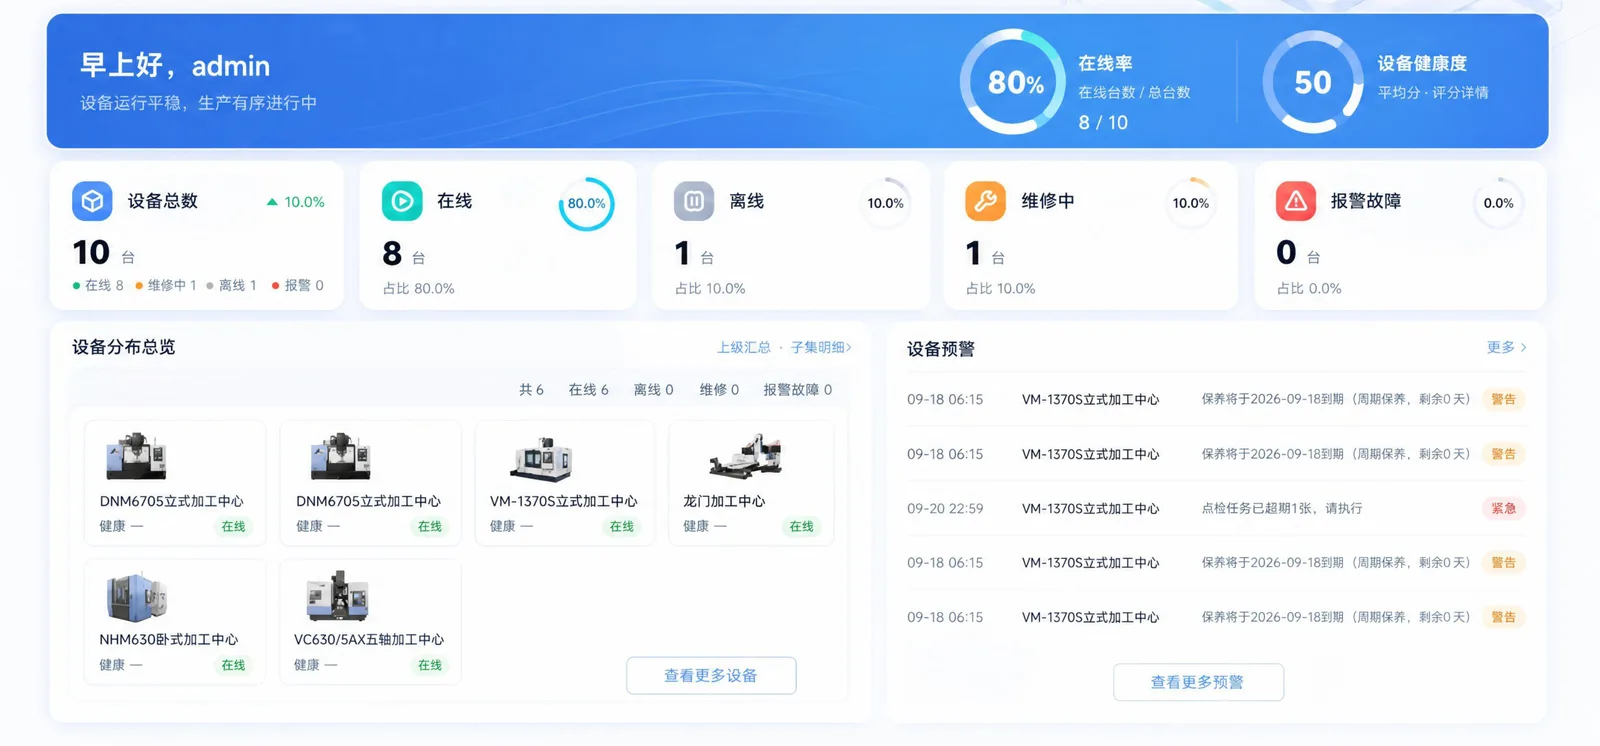
看得见的产品:从台账到瓶颈分析
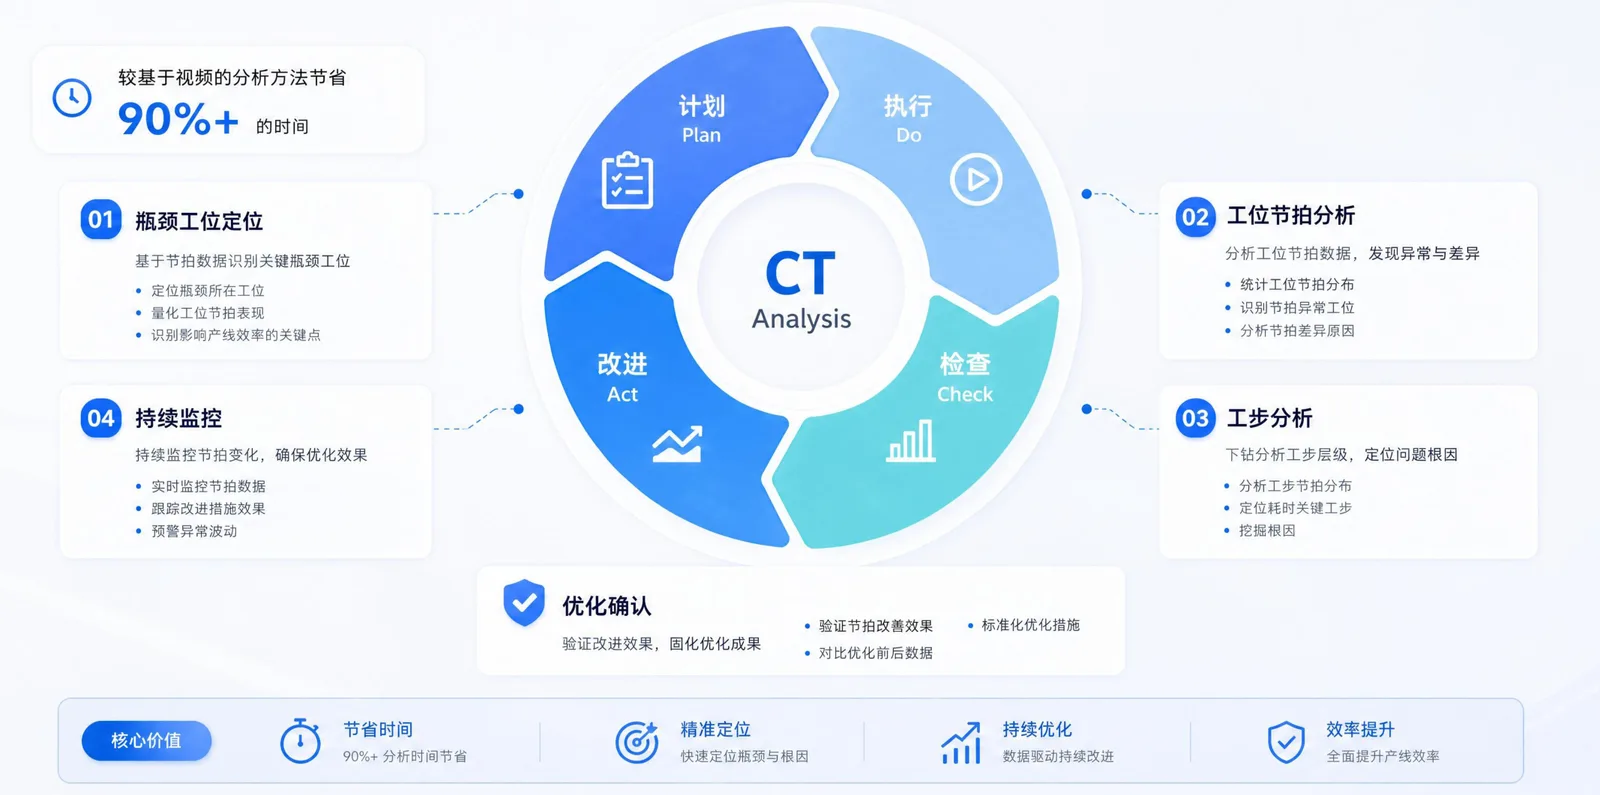
瓶颈定位,用数据不用感觉
产线节拍分析数据化(PDCA):产线节拍、工序、产线平衡逐层下钻, 哪道工序吃掉了产能一目了然;配合工艺与瓶颈专家现场支撑, 改造投入从「凭经验」变成「按数据排优先级」。
看得见的数字化执行:锻造 → 热处理 → 机加工
以下为数字化执行看板在同一条高端传动部件产线三道核心工序中的运行演示—— 从热模锻、悬挂式调质到齿轮滚齿与五轴精加工,设备状态、工艺参数与执行进度全程透明(静音循环播放)。
方法论底座:六化基因 × 六域协同
以「智造六化」为基因
以自动化为基础与有效前提,六化协同推进:
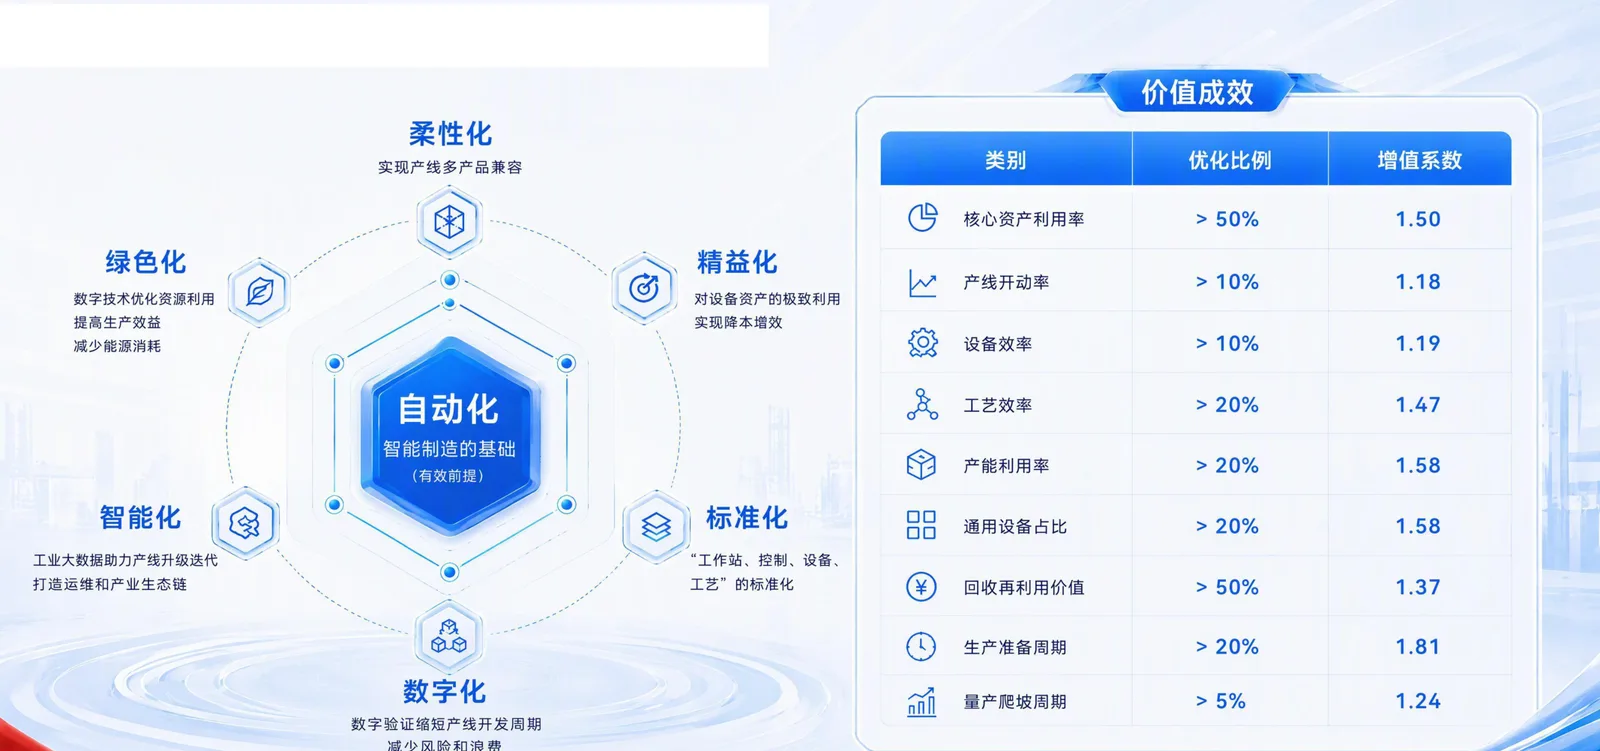
标准化:「工作站、控制、设备、工艺」的标准化;精益化:对设备资产的极致利用,实现降本增效;柔性化:实现产线多产品兼容;数字化:数字验证缩短产线开发周期,减少风险和浪费;智能化:工业大数据助力产线升级迭代,打造运维和生产生态链;绿色化:数字技术优化资源利用,提高生产效益、减少能源消耗;
以「六域协同」放大价值
设备域只是起点。系统按六个业务域组织能力——生产域(生产执行·数字贯通)、协同域(跨域协同·效率共生)、 设备域(设备互联·自动感知)、质量域(质量监控·精准追溯)、数据域(全链数据·汇聚融合)、 AI 域(智能分析·决策赋能)——域与域打通后,数据从「记录」变成「资产」,价值逐级放大为降本、提质、增效。
价值成效参考
下表为智能制造产线数字化改造的行业实践参考值。增值系数表示每投入 1 元在对应改造项上的长期价值回报。 实际收益取决于设备现状、工艺复杂度与管理基础,我们坚持改造前测基线、改造后对数据。
| 类别 | 优化比例 | 增值系数 |
|---|---|---|
| 核心资产利用率 | > 50% | 1.50 |
| 产线开动率 | > 10% | 1.18 |
| 设备效率 | > 10% | 1.19 |
| 工艺效率 | > 20% | 1.47 |
| 产能利用率 | > 20% | 1.58 |
| 通用设备占比 | > 20% | 1.58 |
| 回收再利用价值 | > 50% | 1.37 |
| 生产准备周期 | 缩短 > 20% | 1.81 |
| 量产爬坡周期 | 缩短 > 5% | 1.24 |
从软件引入到交钥匙:四种合作模式
软件授权
标准化产品功能交付,企业自有 IT 团队承接运营,适合数字化基础较好的企业。
定制化服务
按企业产线特点定制开发与配置,适配特殊设备协议与个性化管理流程。
交钥匙服务
产线运维全托管,以效果对赌保障交付——达到约定的运行指标才算交付完成。
效率提升服务
产能诊断 + 改造优化,以效果量化保障:改造前先测基线,改造后用数据说话。
无论哪种模式,都基于统一的基础配置底座起步,避免从零造轮子。
常见问题
老设备也能接入吗?
可以。系统支持多品牌、多协议、多通道的设备接入,对不具备数据接口的老设备,可通过外置传感器与网关采集运行信号。设备建模中心会为每台设备建立数字身份,新旧设备统一纳入同一套监控体系——这也是「先透明、再优化」路径能落地的关键。
OEE、稼动率、MTBF 这些指标是怎么算的?
设备OEE = 实际运行时间 ÷ 计划生产时间;设备稼动率 = 实际运行时间 ÷ 计划生产时间 × 100%;MTBF(平均故障间隔)= 总运行时间 ÷ 故障次数;MTTR(平均修复时间)= 总修复时间 ÷ 故障修复次数。所有指标基于设备自动采集的真实运行数据计算,不依赖人工填报,从源头解决数据失真问题。
上线后多久能看到效果?
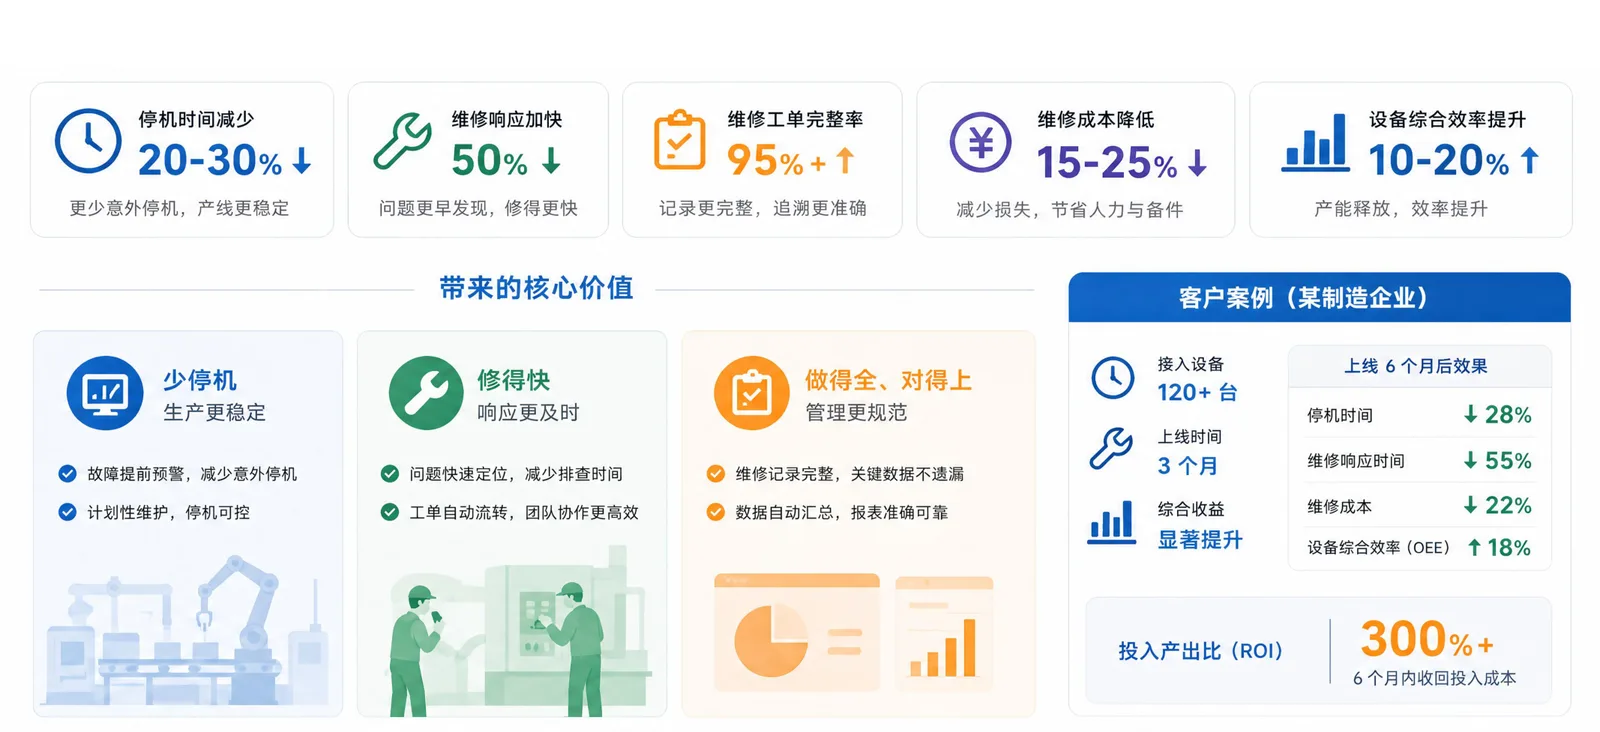
按「先体检、再治病」的节奏:设备接入与建模通常数周内完成,之后即可获得产线透明化监控与基础指标。瓶颈定位、预测性维护等深度价值随数据积累逐步释放。行业实践中,停机时间下降 20-30%、维修成本下降 15-25%、设备综合效率提升 10-20% 是常见改善区间;参考案例中,120+ 台设备接入、上线 3 个月实现投资回报。
和传统 MES 有什么区别?
传统 MES 以工单执行与流程管控为核心;本系统聚焦设备域——把设备这一制造底座先做成透明、健康、可预测的。两者是互补关系:设备层数据健康了,MES 的排产与执行才有可信的输入。如果企业需要覆盖研发、计划、物料、质量的制造运营全链路,可以配合我们的离散制造 MOM 系统一起规划。